 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
PVC-rørekstrudering: Hvorfor betyder lavt drejningsmoment ikke høj kvalitet?
Ningbo Fangli Technology Co., Ltd.er enproducent af mekanisk udstyrmed over 30 års erfaring medplastrør ekstruderingsudstyr, ny miljøbeskyttelse og nyt materialeudstyr. Siden etableringen er Fangli blevet udviklet baseret på brugernes krav. Gennem kontinuerlig forbedring, uafhængig forskning og udvikling af kerneteknologien og fordøjelse og absorption af avanceret teknologi og andre midler, har vi udvikletPVC rør ekstruderingslinje, PP-R rørekstruderingslinje, PE vandforsyning / gasrør ekstruderingslinje, som blev anbefalet af det kinesiske byggeministerium til at erstatte importerede produkter. Vi har fået titlen "Førsteklasses mærke i Zhejiang-provinsen".
I PVC-rørekstruderingsprocessen tilskrives mange forarbejdningsanomalier ofte fejlagtigtutilstrækkelig smøring. Når drejningsmomentet stiger, smeltestrømmen bliver ustabil, eller røroverfladen bliver ru, er den umiddelbare reaktion på mange fabrikker at tilføje mere smøremiddel. På kort sigt falder drejningsmomentet, materialeflowet forbedres, og produktionslinjen kører mere jævnt, hvilket fører til den nemme konklusion, at problemet er løst.
Overdreven smøring er normalt ikke tilsigtet, men udvikles snarere gradvist gennem gentagne procesjusteringer. Når produktionslinjen støder på tryksvingninger, ru overflader, lejlighedsvis materialestop, dårlig sammensmeltning eller øget ekstruderingsbelastning, har operatører en tendens til gradvist at tilføje smøremiddel. Den indledende produktion bliver faktisk mere jævn. Men når smøreeffekten bliver for stærk, har harpikspartikler en tendens til at glide for meget inden i cylinderen, før de smeltes helt. Dette fører til en nedsat smeltehastighed, reduceret smeltekohæsion, ustabil plastificering og som følge heraf et smallere bearbejdningsvindue. Da udstyret stadig ser ud til at køre problemfrit, er sådanne problemer ofte vanskelige at opdage med det samme på butiksgulvet.
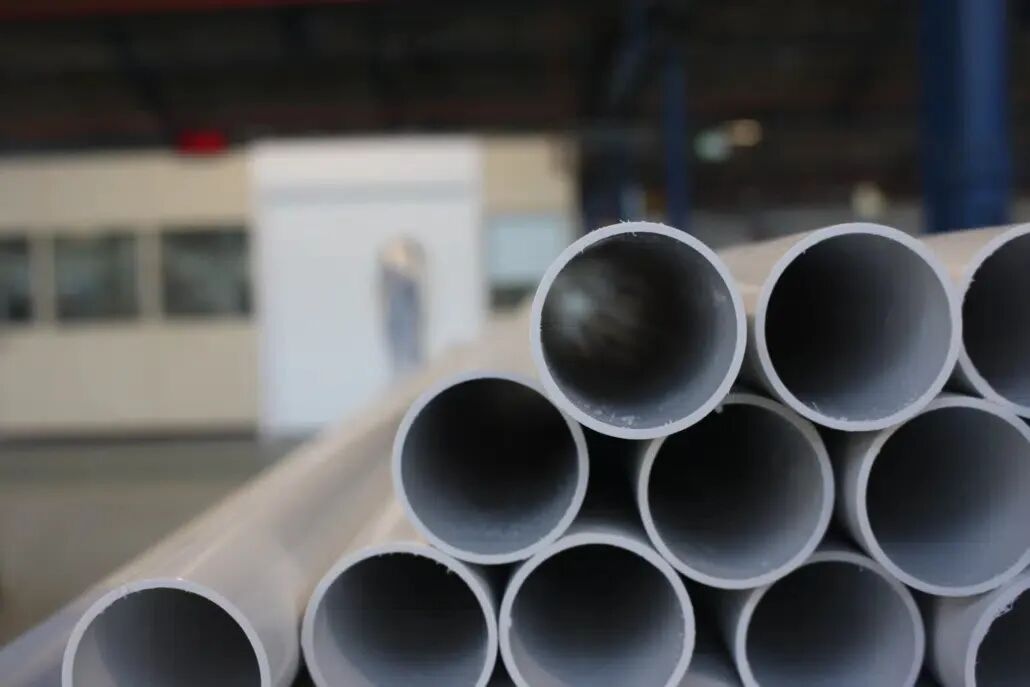
En anden almindelig misforståelse er, at "lavere drejningsmoment betyder bedre smøring." I virkeligheden er PVC-ekstrudering afhængig af kontrollerede smelte- og forskydningsprocesser. Overdreven smøring svækker skruens effektive forskydningsvirkning, hvilket resulterer i utilstrækkelig energioverførsel til smeltning. Selvom materialet flyder lettere, kan dette let forårsage ufuldstændig sammensmeltning, matte eller hvidlige overflader, ustabil vakuumdimensionering, reduceret slagstyrke, vægtykkelsesudsving, utilstrækkelig svejselinjestyrke, dimensionel ustabilitet og matriceopbygning - især udtalt under højhastighedsekstrudering.
For højt fyldte CaCO₃-formuleringer bliver dette problem endnu mere fremtrædende. Den store mængde fyldstof svækker den effektive binding mellem harpikspartikler, mens for meget smøremiddel reducerer smelteeffektiviteten yderligere. Dette resulterer i langsommere plastificering, smeltetryksvingninger, nedsat smeltestyrke, skøre mekaniske egenskaber og reduceret forarbejdningskonsistens på tværs af forskellige skift. Nogle fabrikker, i et forsøg på at forbedre flydeevnen, fortsætter med at tilføje mere smøremiddel, og skubber uforvarende formuleringen længere væk fra den optimale forarbejdningsbalance. Dette er en væsentlig grund til, at mange højtfyldte PVC-rørformuleringer, selvom de er nemme at starte op, kæmper for at opretholde en langsigtet stabil produktion.
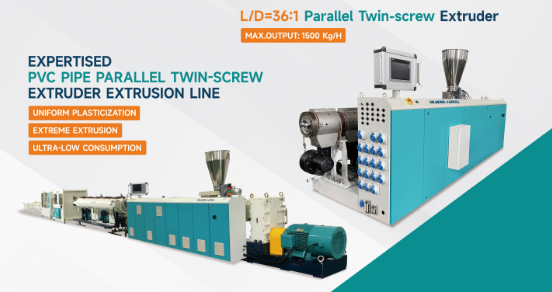
Derfor kan smøring ikke evalueres isoleret fra hele processystemet. Dens effektivitet påvirkes i fællesskab af flere faktorer, herunder fyldstofindhold, ACR, CPE, stabilisatorsystem, skruegeometri, ekstruderingshastighed, temperaturprofil og formdesign. Det samme smøreskema, der fungerer godt i et system med lavt fyldstofindhold, kan udløse utilstrækkelig sammensmeltning i et højtfyldt system.
Erfarne processorer er ikke optaget af "hvilket smøremiddel er det stærkeste", men derimod om "smøresystemet opretholder den optimale fusionsbalance." En fremragende PVC-formulering forfølger ikke det lavest mulige drejningsmoment; i stedet sigter den efter den bedste balance mellem fusionskvalitet, smelteflow, processtabilitet og mekaniske egenskaber. I den faktiske produktion er lavt drejningsmoment blot en procesindikator, ikke en kvalitetsindikator. Det sande mål er altid stabil sammensmeltning, stabile dimensioner, stabil overfladekvalitet og langsigtet ensartet produktion. Når alt kommer til alt, kan en formulering, der ser ud til at give bedre flydeevne i dag, meget vel blive kilden til kvalitetsklager i morgen.
Hvis du har brug for mere information,Ningbo Fangli Technology Co., Ltd.byder dig velkommen til at kontakte for en detaljeret forespørgsel, vi vil give dig professionel teknisk vejledning eller forslag til indkøb af udstyr.
Send forespørgsel
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik