 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Almindelige misforståelser om dobbeltskrueekstrudere: At bryde traditionelle overbevisninger for at optimere ekstruderingsprocesser
Ningbo Fangli Technology Co., Ltd.er enproducent af mekanisk udstyrmed næsten 30 års erfaringer medplastrør ekstruderingsudstyr, ny miljøbeskyttelse og nyt materialeudstyr. Siden etableringen er Fangli blevet udviklet baseret på brugernes krav. Gennem kontinuerlig forbedring, uafhængig forskning og udvikling af kerneteknologien og fordøjelse og absorption af avanceret teknologi og andre midler, har vi udvikletPVC rør ekstruderingslinje, PP-R rørekstruderingslinje, PE vandforsyning / gasrør ekstruderingslinje, som blev anbefalet af det kinesiske byggeministerium til at erstatte importerede produkter. Vi har fået titlen "Førsteklasses mærke i Zhejiang-provinsen".
I plastblandingsindustrien er næsten enhver plastdel afhængig af den sofistikerede forarbejdning af polymerformuleringer afdobbeltskrue ekstrudere(TSE). Med deres fremragende blandingsegenskaber, høje produktionseffektivitet og overlegne produktkonsistens,dobbeltskrue ekstrudereer blevet de ubestridte ledere inden for kontinuerlig sammensætning.
Men på trods af at denne teknologi er blevet udviklet i over et århundrede, har mange praktiserende læger stadig misforståelser om dens kerneprincipper, hvilket fører til afvigelser under kapacitetsudvidelse eller faktisk produktion. I dag vil vi dybt analysere de 5 mest almindelige misforståelser om dobbeltskrueekstrudere.
Misforståelse 1: Twin-Screw Performance er ekstremt følsom over for slid
Mange tror, at når skruerne slides, vil maskinens ydeevne falde brat. Virkeligheden er: Dobbeltskrueekstrudere er generelt mindre følsomme over for slid end enkeltskrueekstrudere.
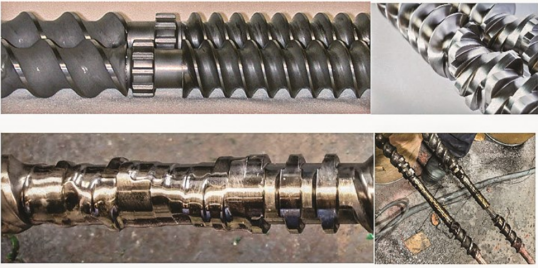
Skruen behøver ikke nødvendigvis at være så uberørt og skinnende som det øverste billede; men det kan absolut ikke tillades at bære i det omfang, der er vist på det nederste billede. (Billedkilde: Leistritz)
- Positiv formidlingsfordel:Samroterende dobbeltskruer har en unik selvafvisende effekt. De modsatte overfladehastigheder i indgrebszonen giver en stærkere positiv transportevne end enkeltskruer.
- Stor tolerance for slid:I dobbeltskrueprocesser kan skrueelementer eller tøndeforinger typisk stadig fungere korrekt selv med diameterslid på 3-5 %. Dette skyldes, at vi selvstændigt kan justere skruehastigheden for at kompensere for øgede spillerum. Derimod er slidgrænsen for enkeltskruer typisk kun 1-2%.
- Lave lokale erstatningsomkostninger:Dobbeltskruer anvender et modulært byggeklodsdesign. Slid er ofte koncentreret i områder med høj forskydning og tryk (ca. 25-30% af den samlede længde), så vedligeholdelse kræver kun udskiftning af de specifikke komponenter.
Ekspert tip:Skruer kræver typisk udskiftning fire gange hyppigere end tønder. Dette skyldes, at skruespidserne konstant er i kontakt med materialet, hvorimod cylinderoverfladen kun berører specifikke elementer omkring 25 % af tiden.
Misforståelse 2: En udluftningsventil kan løse alle problemer med oversvømmelse af ventilationskanaler
Når "udluftningsoversvømmelse" opstår ved udluftningsporten, tilføjer mange instinktivt en udluftningsventil. Dette fungerer dog ofte blot som et "plaster", der maskerer problemet og kan endda komplicere systemet unødigt.
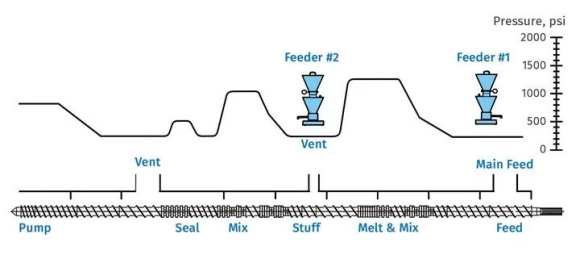
Ideel skruedesign, der sikrer nul tryk ved udluftnings- og nedstrøms fødepunkter
- Design er nøglen: Hvis skruedesignet er utilstrækkeligt, eller der er alvorligt modtryk i pumpesektionen, vil smelten strømme direkte ind i udluftningssøjlen. En udluftningsstuds kan ikke grundlæggende løse oversvømmelser forårsaget af dårligt skruedesign.
- True Purpose of Vent Stuffer: Den er velegnet til formuleringer, der indeholder usmeltede materialer (f.eks. pulverfyldstoffer), hvilket forhindrer disse faste stoffer i at akkumulere ved udluftningsporten, når de bæres af højhastighedsdamp.
- Grundårsagsanalyse: Hvis en normalt fungerende udluftning pludselig begynder at blive oversvømmet, bør man prioritere at kontrollere skrue-/tøndeslitage, kølesystemfejl, blokering af skærmpakningen eller højt matricetryk i stedet for at stole på en udluftningsventil.
Misforståelse 3: Forventer en et-trins lineær opskalering fra laboratorium til produktionslinje
"Formuleringen fungerede i laboratoriet, så den vil helt sikkert fungere på produktionslinjen." Denne antagelse slår ofte fejl i praksis.
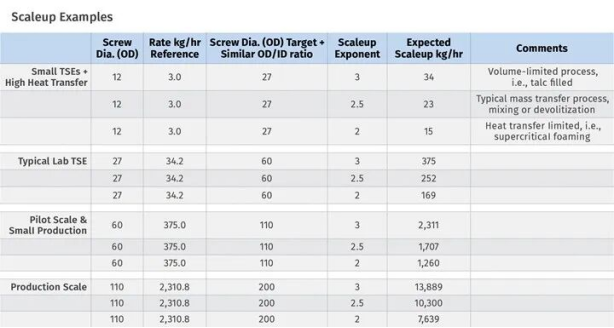
- Grænsebetingelsernes kompleksitet: Opskalering til produktion involverer flere "grænsebetingelser", herunder frit volumen, varmeoverførsel (smeltetemperaturkontrol), masseoverførsel (blanding og devolatilisering) og drejningsmomentbegrænsninger.
- Ikke-lineær skalering: Volumenbegrænsede processer skaleres efter terningen af skruens diameter (D³), mens varmeoverførselsbegrænsede processer skaleres med kvadratet (D²). Forskellen mellem disse er væsentlig.
- Tommelfingerregel: Gennemløbet af en laboratorie- eller pilotskalalinje bør ikke være mindre end 1/10 af målproduktionsgennemstrømningen. Hvis afstanden er større, falder pålideligheden af opskaleringsberegninger betydeligt.
Misforståelse 4: Ekstrudere med to skruer er ikke egnede til væskeinjektion
At opnå væskeinjektionsniveauer i kommerciel skala på over 70 % er fuldt ud muligt.
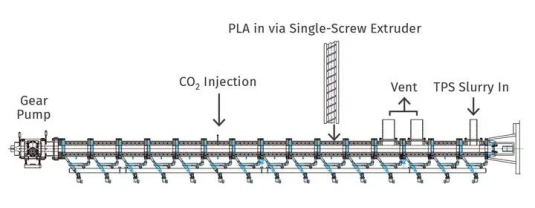
Optimeret dobbeltskruedesign, der integrerer smelte-, blandings-, superkritisk CO₂-injektion, køle- og pumpesektioner
- Nøglefaktorer: Kernen i vellykket injektion ligger i væskens viskositet og dens opløselighed i polymeren.
- Diverse udstyr: Indsprøjtningssystemer såsom tandhjulspumper, stempelpumper, peristaltiske pumper eller membranpumper kan vælges baseret på væskekarakteristika.
- Trinvis injektionsteknik: For flydende formuleringer med høj procentdel (f.eks. >70 %) er nøglen gradvis, trinvis injektion for at forhindre væskeansamling i skruekanalerne.
- Superkritiske applikationer: Moderne dobbeltskrueteknologi kan stabilt injicere superkritiske væsker til skumning, devolatilisering eller assisteret plastificering.
Misforståelse 5: Specifikt moment (eller momenttæthed) er den eneste momentindikator
Ved evaluering af ekstruderens ydeevne diskuteres "Specific Torque" (ST, også kendt som Torque Density, TD) ofte.
Samme specifikke drejningsmoment, men forskellige OD/ID-forhold resulterer i vidt forskellige frie volumener og behandlingsegenskaber
- Definitionel begrænsning: Formlen for specifikt drejningsmoment er ST = Md / a³, hvor Md er det maksimale drejningsmoment pr. aksel, og a er centerafstanden.
- Overser volumen: Denne beregning afspejler ikke skruens frie volumen (FV). Frit volumen afhænger af skruens ydre-til-indvendige diameterforhold (OD/ID) og påvirker direkte materialegennemstrømningen.
- Omfattende evaluering: Ved valg af udstyr skal man finde den optimale balance mellem momentkapacitet og tilgængelig skruevolumen.
At forstå den grundlæggende logik i dobbeltskrueblanding og undgå disse almindelige kognitive fælder er det første skridt mod at forbedre produktionskvaliteten og effektiviteten.
Hvis du har brug for mere information,Ningbo Fangli Technology Co., Ltd.byder dig velkommen til at kontakte for en detaljeret forespørgsel, vi vil give dig professionel teknisk vejledning eller forslag til indkøb af udstyr.
Send forespørgsel
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik